PET 열가소성 가공 기술
PET는 우수한 열가소성 특성과 용융 유동성을 가지고 있어 사출 성형, 압출, 블로우 성형, 방사와 같은 주류 열가소성 가공 기술과 호환됩니다. 그러나 서로 다른 공정의 가공 성능 요구 사항은 크게 다르며, 효율적인 성형을 달성하기 위해 공정 매개변수와 재료 특성을 정밀하게 매칭해야 합니다.
(I) 사출 성형: 높은 유동성과 빠른 결정화의 균형
사출 성형은 PET 구조 부품(예: 자동차 커넥터 및 가전제품 하우징)을 제조하는 주요 공정입니다. 이는 PET의 용융 유동성, 결정화 속도 및 열 안정성에 엄격한 요구 사항을 부과합니다.
순수 PET의 용융 유동 속도(MFR, 280°C/2.16kg)는 일반적으로 10-30g/10min으로, 대부분의 얇은 벽체 및 단순 구조 제품의 충전 요구 사항을 충족합니다. 그러나 벽 두께가 1mm 미만이거나 복잡한 캐비티를 가진 제품의 경우, 유동성을 향상시키기 위해 MFR을 30-50g/10min으로 증가시키는 것이 필요합니다.
예를 들어, 전자 회사가 PET 마이크로 커넥터(벽 두께 0.8mm)를 생산할 때, MFR이 40g/10min인 고유동 PET를 사용하고, 사출 온도를 280-290°C, 사출 압력을 80-100MPa로 설정하여 캐비티를 완전히 충전하고 결함률을 15%에서 3%로 줄였습니다.
PET는 결정화 속도가 느립니다(순수 PET의 반결정화 시간은 약 10-20분). 사출 성형 후 너무 빠르게 냉각되면 비정질 구조를 형성하기 쉬워 수축률이 높아지고(일반적으로 1.5%-2.5%) 열 저항성이 낮아집니다(열 변형 온도 70°C 미만).
따라서 사출 성형 공정 중 금형 온도를 제어해야 합니다(일반적으로 80-120°C). "높은 금형 온도로 결정화를 촉진"하는 접근 방식을 사용하면 제품의 결정화도가 30%-45%로 증가하고, 열 변형 온도가 85-100°C로 상승하며, 수축률이 1.0%-1.5%로 감소합니다.
예를 들어, PET 커피 컵 뚜껑을 제조할 때 금형 온도를 110°C로 설정하면 결정화도가 42%인 제품이 생성됩니다. 이는 95°C의 뜨거운 물에 담근 후에도 변형되지 않습니다. 그러나 실온(25°C)에서 제품의 결정화도는 18%에 불과하며 뜨거운 물에 담근 후 쉽게 부드러워지고 변형됩니다.
(II) 블로우 성형: 용융 강도와 방향성 신장의 시너지
블로우 성형(특히 사출 신장 블로우 성형 공정)은 PET 병(음료 병, 화장품 병)을 생산하는 핵심 공정으로, PET가 우수한 용융 강도와 인장 특성을 갖추어야 합니다. 사출 신장 블로우 성형 공정은 세 단계로 구성됩니다: 프리폼 사출 성형 - 가열 및 신장 - 블로우 성형.
프리폼의 품질은 최종 병의 성능을 직접 결정합니다: 프리폼은 균일한 벽 두께(≤5%)를 가져야 하며, 기포와 불순물이 없어야 하고, 결정화도가 5%-10%를 유지해야 합니다. (결정화도가 과도하면 신장 중 균열이 발생할 수 있고, 결정화도가 너무 낮으면 신장이 고르지 않을 수 있습니다.) 신장 단계에서는 PET 신장 온도를 유리 전이 온도(Tg, 약 70°C)와 결정화 온도(Tc, 약 120°C) 사이의 "고탄성 범위"(일반적으로 85-100°C) 내에서 정확히 제어해야 합니다.
이 온도에서 PET 분자 사슬은 우수한 연신성을 나타내며, 축 방향으로 2.5-3.5배, 반경 방향으로 3.0-4.0배 신장이 가능합니다.
이러한 방향성 분자 사슬 정렬은 병의 강도와 차단 특성을 향상시킵니다. 예를 들어, 1.5L PET 탄산 음료 병을 생산할 때, 축 방향 신장 비율 3.2와 반경 방향 신장 비율 3.8은 인장 강도 65 MPa와 산소 차단 계수(OTR) 1.8 cc/(m²・day・atm)를 달성하여 탄산 음료의 12개월 유통 기한 요구 사항을 충족합니다. 용융 강도가 부족하면 PET 블로우 성형에서 주요 문제점이 되며, 특히 대용량(≥5L) 또는 얇은 벽 병을 생산할 때 문제가 됩니다.
이는 "드래깅"(가열 후 프리폼이 자체 무게로 처지면서 벽 두께가 고르지 않게 되는 현상)을 초래하기 쉽습니다. 장쇄 가지형 첨가제(예: 디이소시아네이트) 또는 나노 충전제(예: 나노 SiO₂)를 0.5%-2% 추가하면 PET의 용융 강도를 크게 향상시킬 수 있습니다. 예를 들어, 1.5% 나노 SiO₂가 포함된 PET는 순수 PET에 비해 용융 강도가 60% 증가하여 벽 두께 변동이 3% 이내인 대용량 5L PET 병의 블로우 성형을 성공적으로 수행할 수 있습니다.
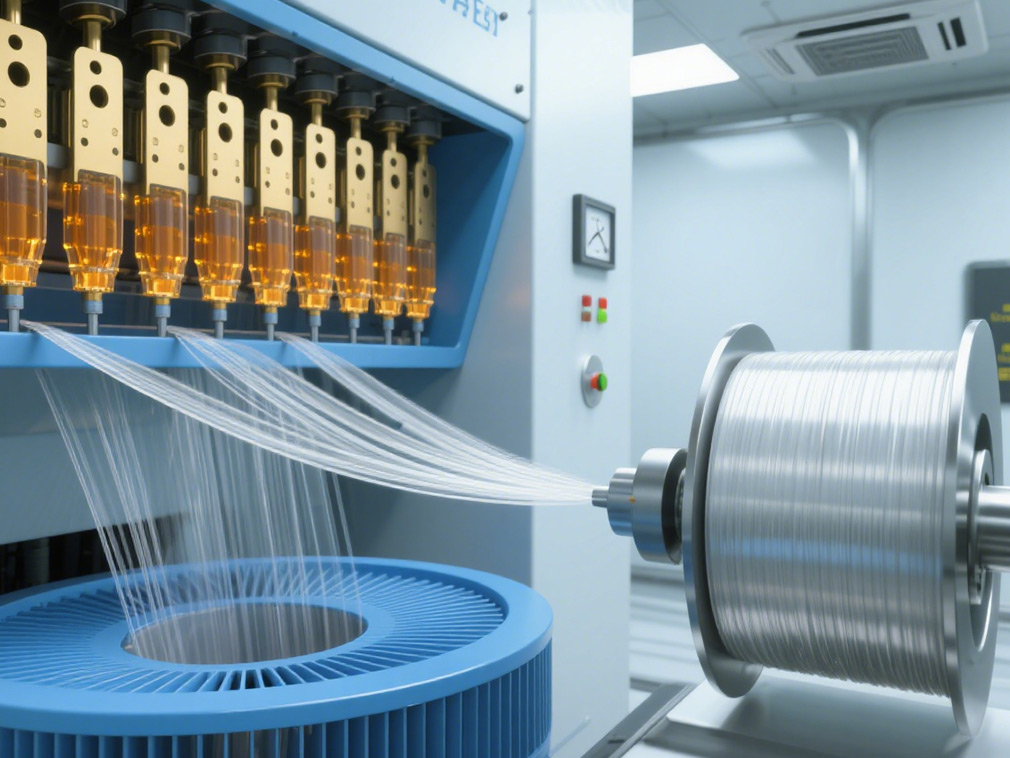
(III) 방사: 용융 균일성과 인장 강도를 보장
PET는 합성 섬유(폴리에스터)의 주요 원료이며, 용융 방사 공정은 용융 균일성, 열 안정성 및 인장 강도에 대해 매우 높은 요구 사항을 부과합니다. 방사 공정 중 PET는 285-295°C에서 완전히 용융되어야 하며, 용융물은 젤 입자가 없어야 합니다. (중합 중 국부적 가교가 발생하면 젤 입자가 형성되어 방사 단선이 발생합니다.) 따라서 PET의 고유 점도(IV)는 엄격히 제어되어야 합니다(일반적으로 0.60-0.65 dL/g, 편차 ≤0.02 dL/g) 용융 흐름의 균일성을 보장하기 위해.
방사 및 신장 단계에서, 초기 PET 섬유는 2-4배의 열 신장(신장 온도 100-130°C)을 거쳐 분자 사슬이 섬유 축을 따라 정렬되고 섬유 강도가 향상됩니다.
순수 PET 섬유의 건조 파단 강도는 약 4.5 cN/dtex입니다. 0.3%-0.5%의 항산화제(예: 힌더드 페놀)와 윤활제(예: 스테아라마이드)를 추가하면 신장 중 분자 사슬 파단을 줄여 파단 강도를 5.0-5.5 cN/dtex로 증가시킬 수 있습니다.
파단 신율은 20%-25%로 안정적으로 유지되어 섬유 직물의 강도 요구 사항을 충족합니다. 예를 들어, 한 섬유 회사는 개질된 PET로 방사된 폴리에스터 원사를 사용하여 직물을 생산했으며, 결과 직물은 일반 폴리에스터 직물보다 찢김 강도가 15% 더 높고 내마모성이 우수합니다.
우리 플랫폼은 수백 명의 검증된 중국 화학 공급업체를 전 세계 구매자와 연결하여 투명한 거래, 더 나은 비즈니스 기회 및 고가치 파트너십을 촉진합니다. 대량 상품, 특수 화학 물질 또는 맞춤형 조달 서비스를 찾고 있다면, TDD-Global은 신뢰할 수 있는 첫 번째 선택입니다.