PET 처리: 기본, 기술
1. PET 가공의 기본 특성과 전처리 요구사항
반결정성 열가소성 플라스틱인 PET는 높은 융점(250-260℃), 우수한 기계적 강도 및 투명성을 가지지만, 가공 성능은 습도에 매우 민감합니다. 가공 전 전처리 단계는 완제품의 품질에 직접적인 영향을 미칩니다:
건조 처리의 핵심 기술
원리: PET 분자 사슬의 에스터 그룹은 물을 쉽게 흡수하고 가수분해되어 분자량이 감소하고 제품의 기계적 특성(예: 균열 및 강도 저하)이 악화됩니다.
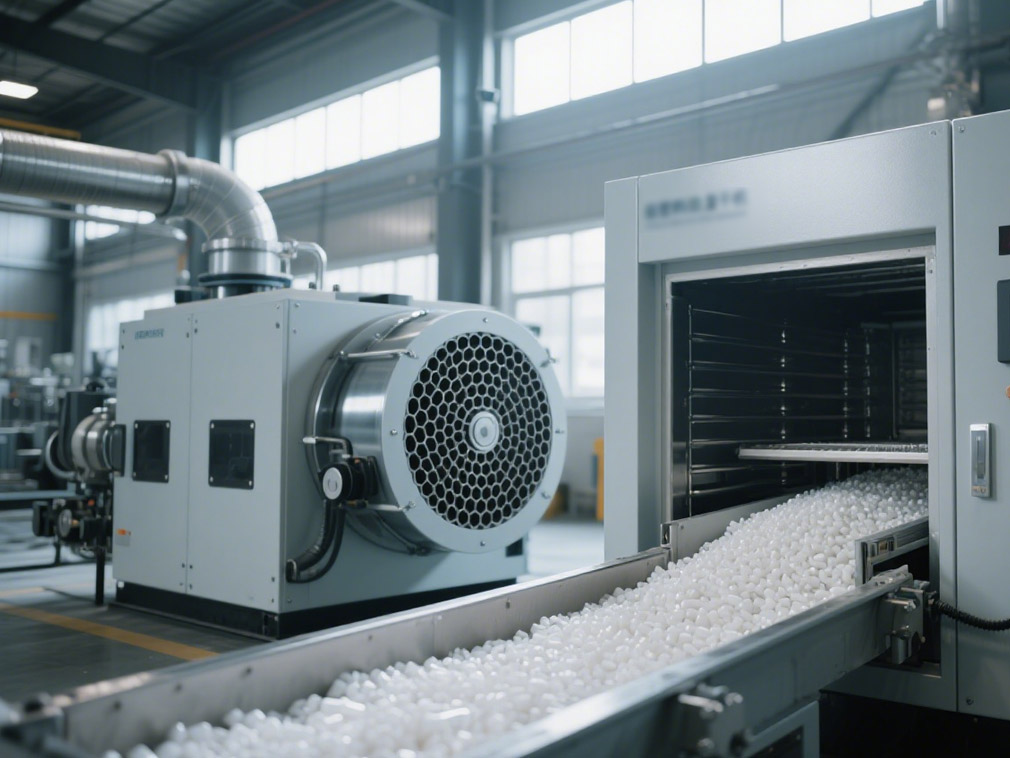
공정 매개변수: 120-150℃의 열풍 순환 건조 오븐에서 2-4시간 처리하여 수분 함량을 0.02% 이하로 줄여야 합니다. 일부 고정밀 제품(예: 광학 필름)은 추가로 진공 건조하여 수분 함량을 0.005% 이하로 제어해야 합니다.
장비 선택: -40℃ 이하의 노점 건조 공기를 사용하는 제습 건조기(예: 허니컴 회전 건조 시스템)를 사용하여 건조 효율을 보장합니다.
재활용 재료(재분쇄)의 적용 사양
사용 비율: 일반 제품에는 재활용 PET 입자를 10%-25% 추가할 수 있지만, 재활용 재료의 오염 정도(예: 불순물 및 변색)에 주의해야 합니다. 식품 등급 포장 재료는 FDA 인증 식품 접촉 등급 재활용 재료를 사용해야 하며, 비율은 일반적으로 15%를 초과하지 않습니다.
전처리 공정: 재활용 재료는 분쇄, 세척(라벨 및 기름 얼룩 제거), 건조 후 새로운 재료와 비율에 맞게 혼합해야 합니다. 고투명 제품(예: 음료 병)은 재활용 재료의 황변 지수(YI 값)를 엄격히 제어해야 합니다.
2. PET의 주요 가공 기술 및 기술 세부 사항
(I) 압출 성형: 필름 및 시트의 대량 생산
압출 성형은 PET 가공의 기본 공정으로, 필름, 시트 및 파이프 준비에 널리 사용됩니다. 기술적 요점은 다음과 같습니다:
압출 장비 및 공정 매개변수
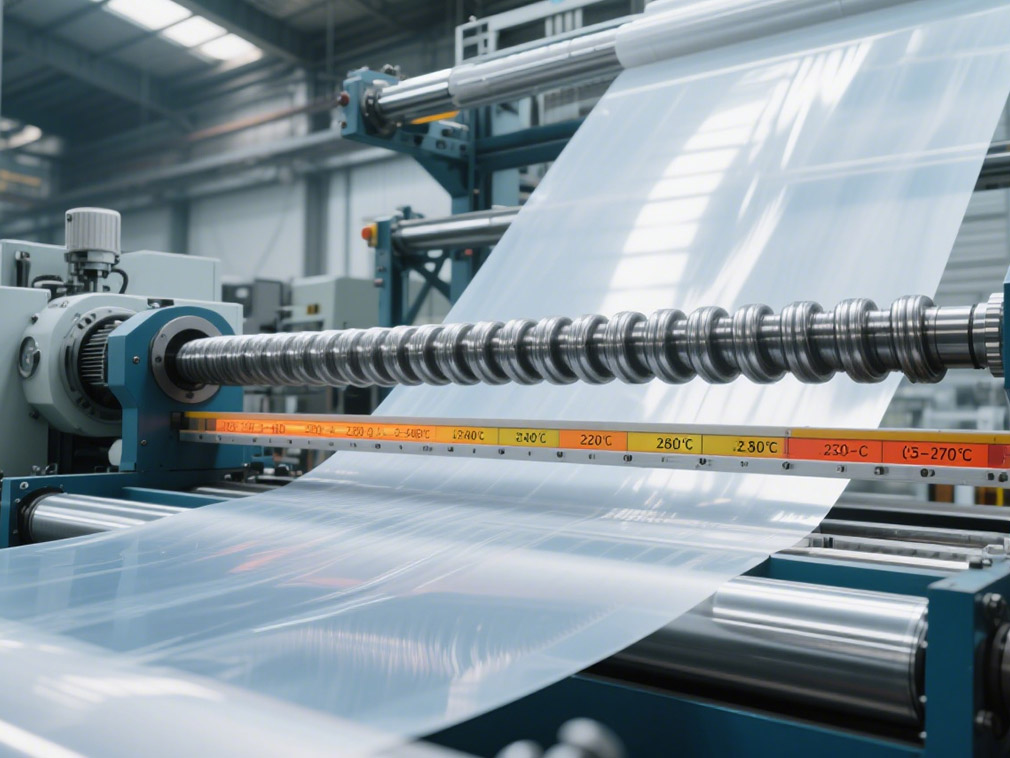
스크류 설계: 재료의 균일한 플라스틱화를 보장하기 위해 길이 대 직경 비율(L/D)이 28-32이고 압축비가 2.5-3.0인 기울기 스크류를 사용합니다.
온도 제어: 배럴 온도는 공급 구간(220-240℃)에서 균질화 구간(260-280℃)까지 점진적으로 증가하도록 설정되며, 다이 온도는 PET 열화를 방지하기 위해 250-270℃로 제어됩니다.
전형적인 응용:
이축 연신 PET 필름(BOPET): 두꺼운 시트를 압출한 후, 세로(3-5배) 및 가로(4-6배)로 연신하여 필름의 강도, 투명성 및 차단 특성을 향상시키며, 포장(예: 감자칩 봉지), 전자 테이프 등에 사용됩니다.
PET 시트: 두께 0.1-3mm, 압출 후 직접 냉각 및 성형되며, 추가로 열성형하여 도시락, 블리스터 포장 등을 준비할 수 있습니다.
열성형 공정 확장
공정: PET 시트를 유리 전이 온도(70-80℃) 이상 및 융점 이하로 가열한 후, 진공 또는 공기압으로 금형에서 성형합니다.
기술적 요점: 가열 온도를 정확히 제어해야 하며(편차 ≤±5℃), 국부 과열로 인한 시트 처짐 또는 열화를 방지해야 합니다. 연신 비율은 일반적으로 1:1.5-1:3으로 제어하여 제품의 강도와 두께 균일성을 균형 있게 유지합니다.
(II) 사출 성형: 고정밀 제품의 정밀 가공
PET 사출 성형은 병 프리폼 및 전자 부품과 같은 고정밀 제품을 생산하는 데 자주 사용됩니다. 그 공정 특성은 다음과 같습니다:
사출 성형기 및 금형 설계
스크류 특성: 낮은 압축비(1.5-2.0)와 체크 링이 있는 스크류를 사용하여 용융 체류 시간을 줄이고 열화를 방지합니다.
금형 온도: 제품의 결정화를 증가시키고 강성을 향상시키기 위해 보통 80-120℃로 제어됩니다(예: 병 프리폼의 결정화도는 25%-30%로 내부 압력을 견딜 수 있어야 합니다).
냉각 시스템: 금형은 제품의 빠르고 균일한 냉각을 보장하기 위해 효율적인 수로로 설계되어야 하며, 뒤틀림을 방지해야 합니다(예: 얇은 벽 제품의 냉각 시간은 ≤10초).
전형적인 응용: PET 프리폼 생산
공정 매개변수: 사출 온도 260-290℃, 사출 압력 80-120MPa, 보압 40-60MPa(보압 시간 5-10초).
품질 관리: 프리폼의 목 부분 나사는 병 불기 중 공기 누출을 방지하기 위해 높은 정밀도로 형성되어야 하며(공차 ±0.05mm), 벽 두께 균일성은 ±0.1mm 이내로 제어되어야 후속 블로우 몰딩 병의 안정성을 보장합니다.
(III) 블로우 몰딩: 중공 제품의 핵심 공정
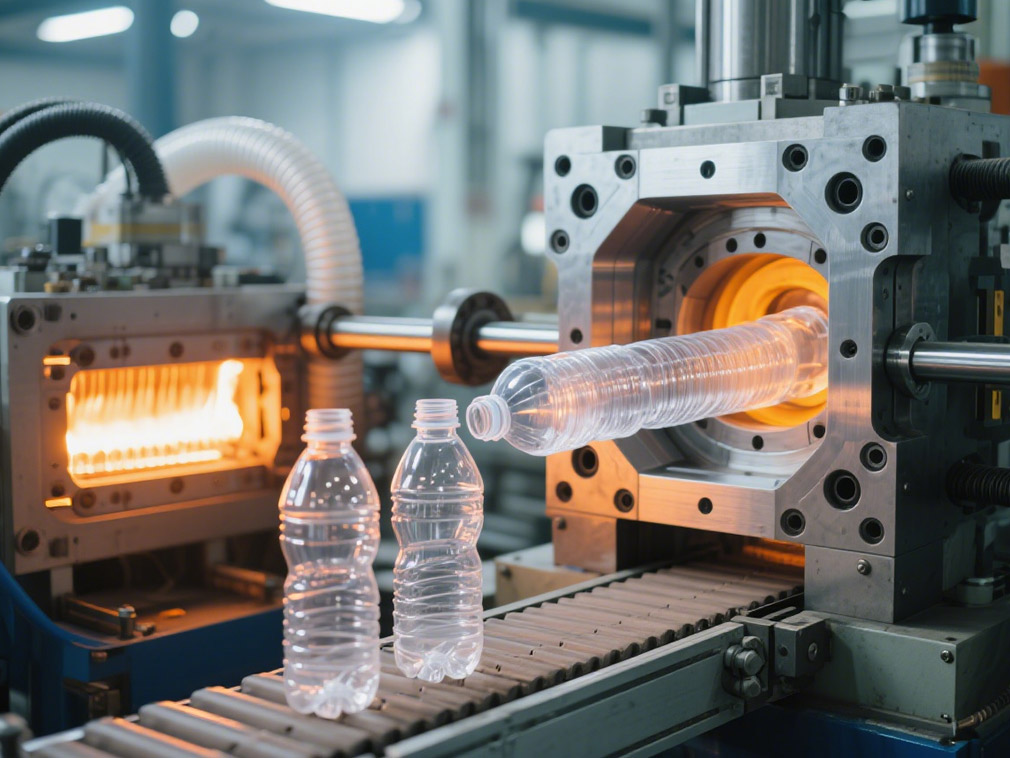
블로우 몰딩은 PET 음료 병 생산의 핵심 공정으로, 압출 블로우 몰딩과 사출 블로우 몰딩으로 나뉩니다. 사출 블로우 몰딩(프리폼 블로우 몰딩)을 예로 들면:
이축 연신 블로우 몰딩 기술
공정:
프리폼 사출 성형;
프리폼을 연신 온도(90-120℃)로 가열;
세로 연신(연신봉 사용) + 가로 블로우(압축 공기), 연신 비율은 보통 3-5배.
성능 향상: 이축 연신은 PET 분자 사슬을 정렬시켜 제품의 충격 강도를 2-3배 증가시키고 산소 투과율을 50% 이상 감소시켜 탄산 음료의 차단 요구를 충족합니다.
공정 매개변수 최적화
가열 방법: 적외선 복사 가열을 사용하며, 프리폼 가열의 균일성을 ±3°C로 제어하여 블로우 몰딩 중 국부 과열 및 파열을 방지합니다.
블로우 몰딩 압력: 고압 블로우 몰딩(2-4MPa)은 제품의 투명도와 치수 정확도를 향상시키며, 저압(0.5-1MPa)은 두꺼운 벽 용기에 적합합니다.
3. PET 가공의 특수 공정 및 첨단 기술
반응 압출 개질
압출 공정 중 체인 연장제(예: 다기능 에폭시 화합물)를 추가하여 재활용 재료의 끊어진 체인을 복구하고 용융 점도를 증가시킵니다. 이는 재활용 재료 비율이 높은 엔지니어링 제품(예: 자동차 부품)에 적합합니다.
환경 친화적 가공 기술
수냉 펠릿화 공정: 기존의 공냉을 대체하여 먼지 오염을 줄이고 PET 입자의 표면 마감을 개선하며, 식품 등급 원료 생산에 적합합니다.
저온 가공 기술: PET의 결정화 온도를 낮추기 위해 핵형제(예: 탈크, 유기 핵형제)를 추가하여 가공 온도를 240-260℃로 낮추고 에너지 소비와 열 산화 열화를 줄입니다.
3D 프린팅 응용 확장
개질된 PET-G(비결정성 PET)는 우수한 용융 유동성을 가지며, FDM(융합 적층 모델링) 3D 프린팅에 사용되어 화학적으로 내성이 있는 산업 부품을 준비할 수 있습니다. 프린팅 온도는 230-250℃, 프린팅 플랫폼 온도는 60-80℃로 제어됩니다.
우리 플랫폼은 수백 명의 검증된 중국 화학 공급업체를 전 세계 구매자와 연결하여 투명한 거래, 더 나은 비즈니스 기회 및 높은 가치의 파트너십을 촉진합니다. 대량 상품, 특수 화학 물질 또는 맞춤형 조달 서비스를 찾고 있다면, TDD-Global은 신뢰할 수 있는 첫 번째 선택입니다.